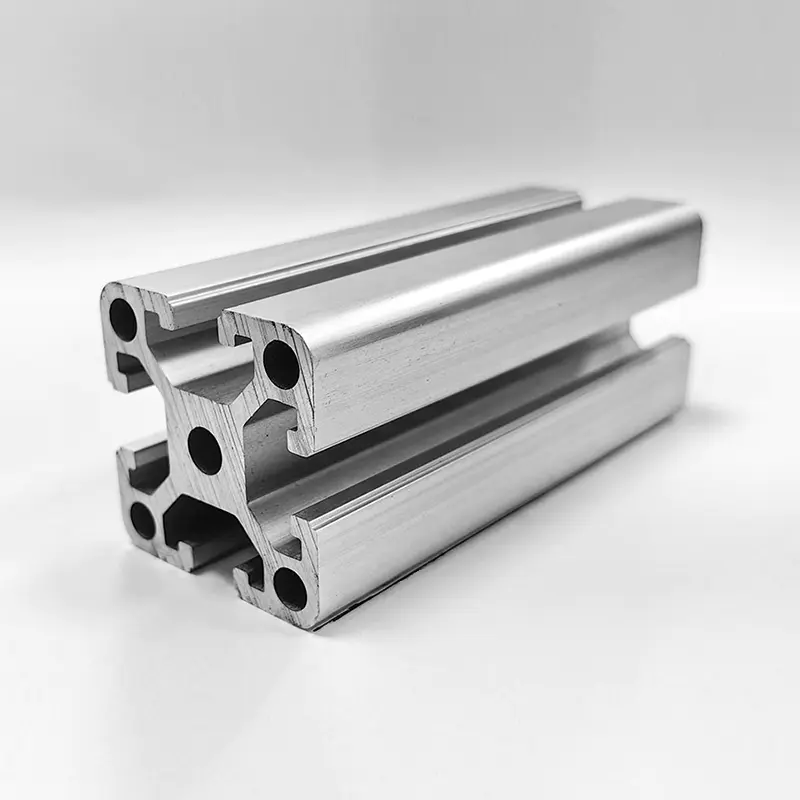

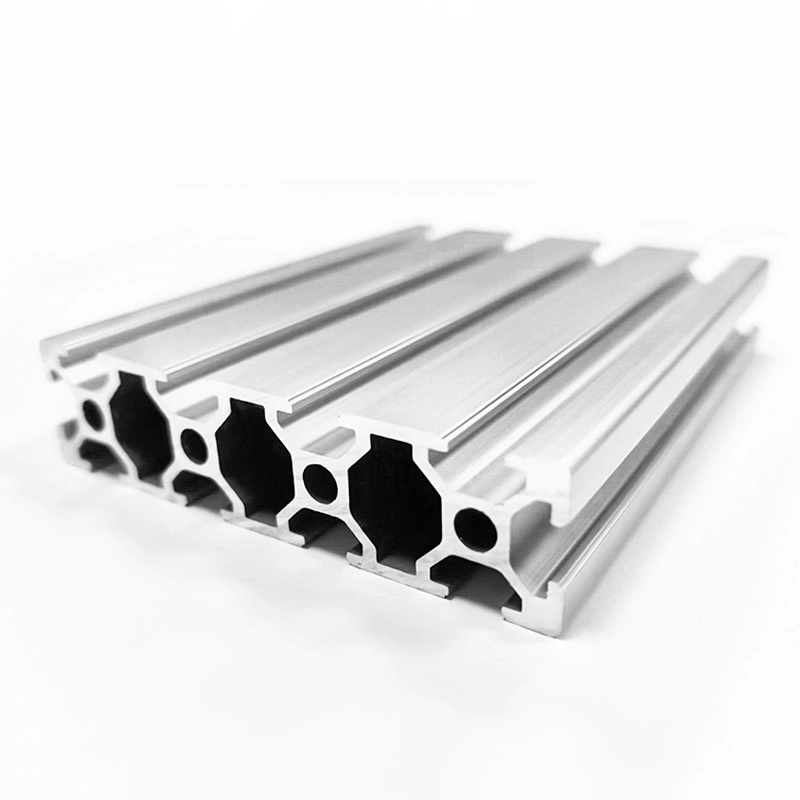
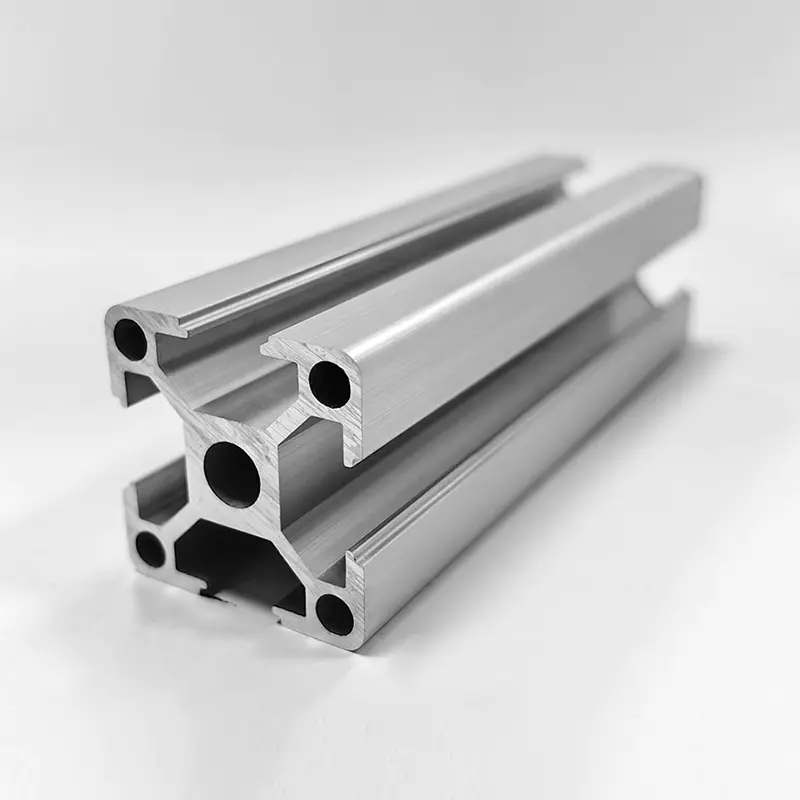
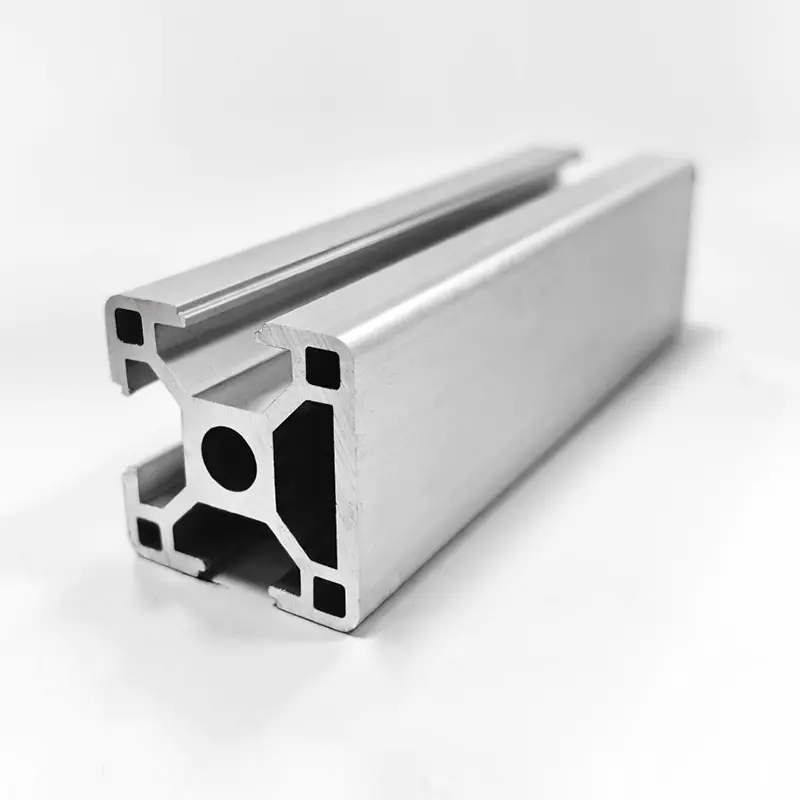
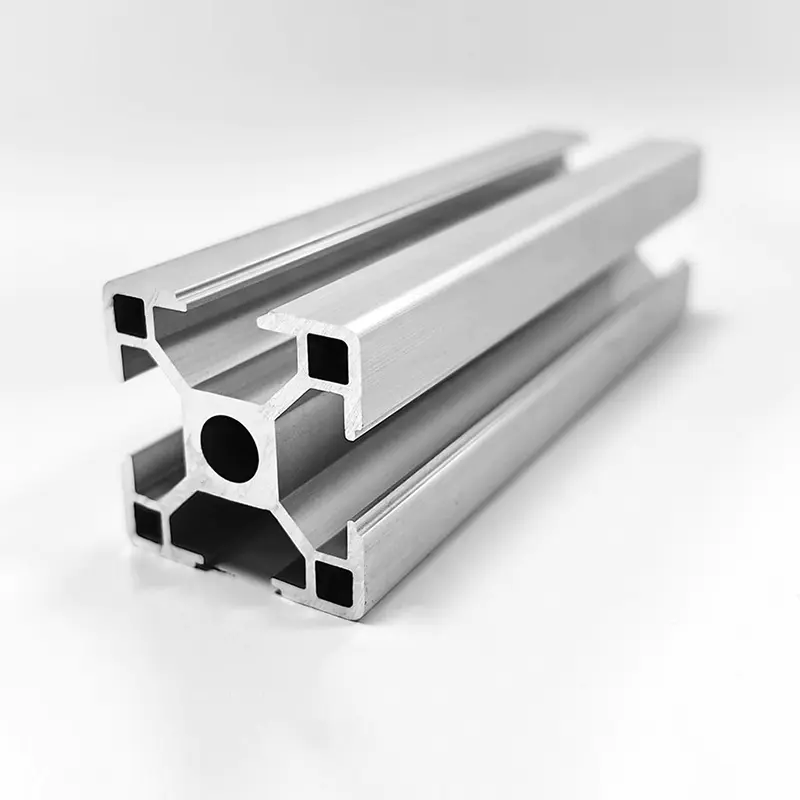
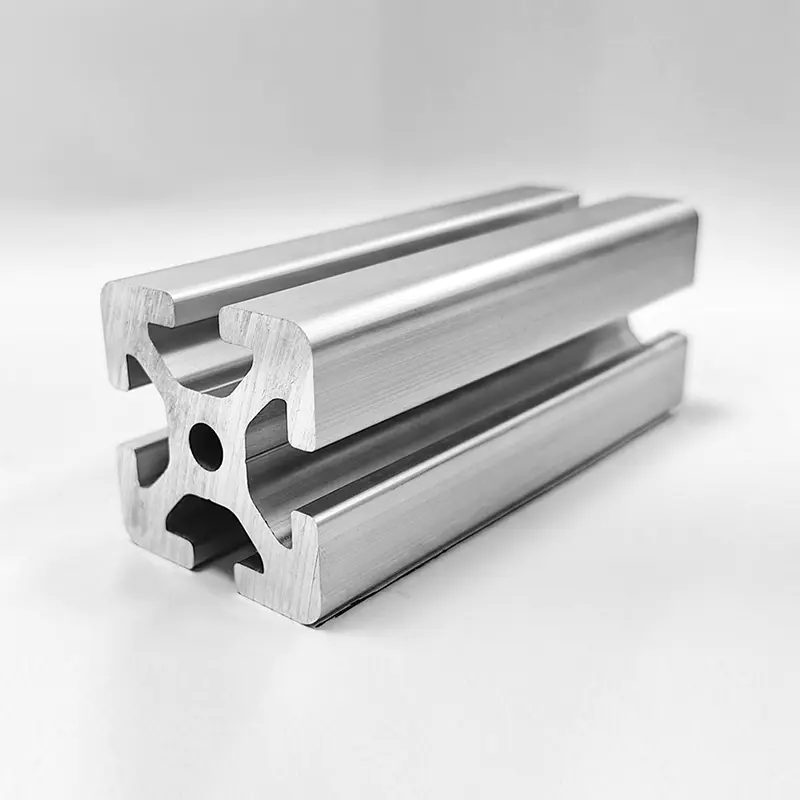
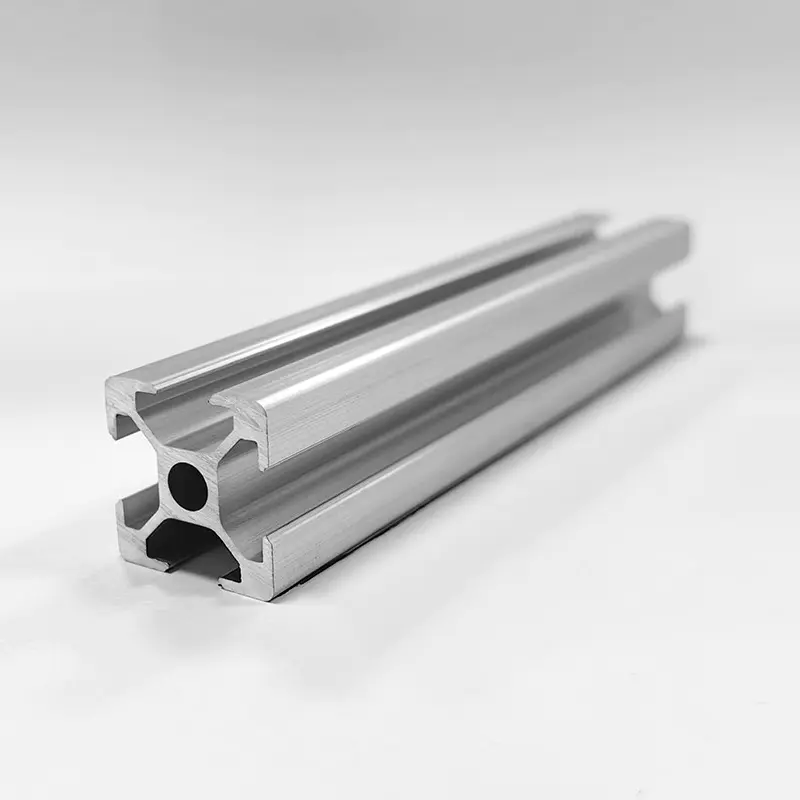
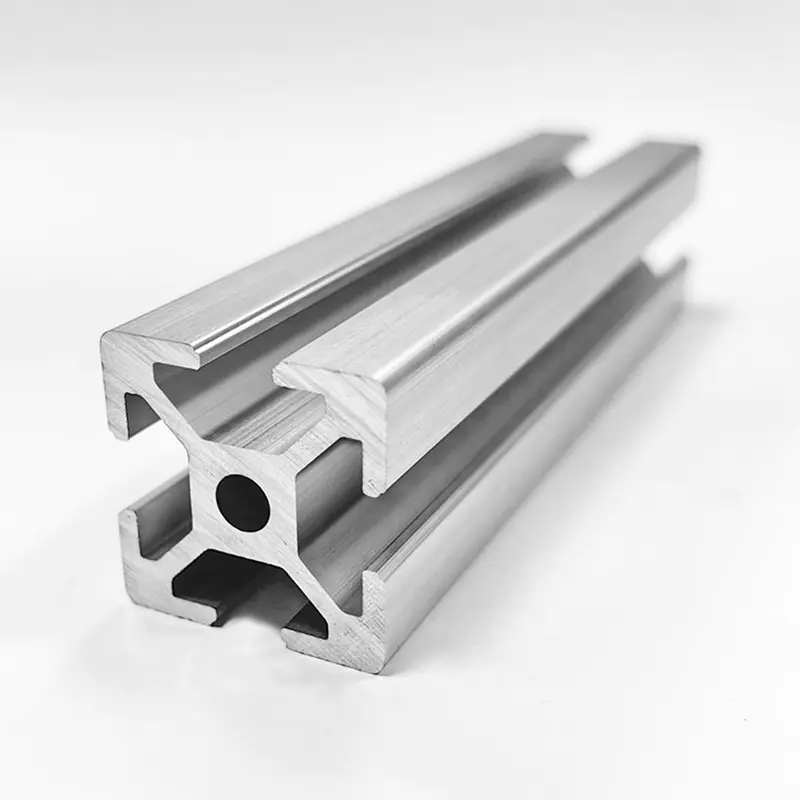
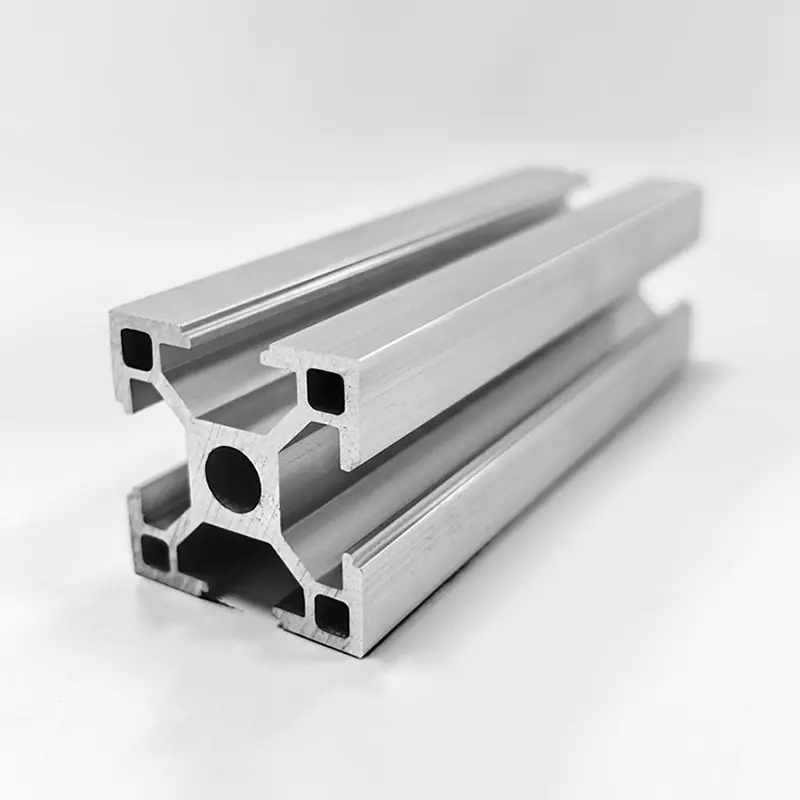
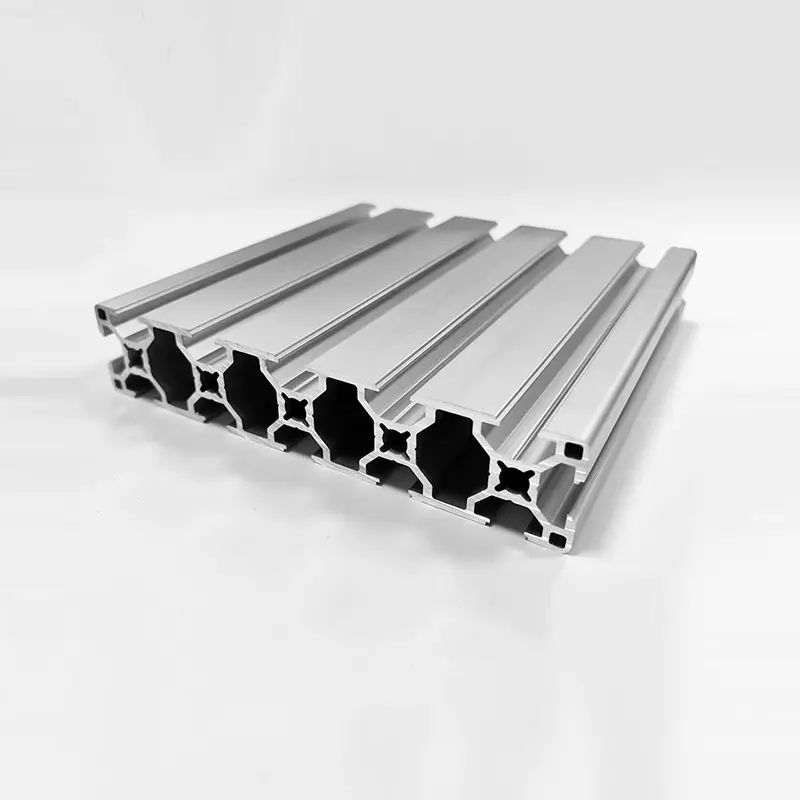
Profil stopu o wysokiej wytrzymałości 6061-T6
Wytłaczany z aluminium 6061-T6 o zwiększonej grubości ścianek i zoptymalizowanym wewnętrznym użebrowaniu. Zaprojektowane do konstrukcji szkieletowych, zautomatyzowanych baz sprzętu i systemów wsparcia dużych obciążeń. Tolerancje dokładności spełniają normę ASTM B221, z pełną wewnętrzną obróbką CNC i wykańczaniem powierzchni.
Podstawowe zalety
Zintegrowany łańcuch produkcyjny
Projektowanie form, wytłaczanie, obróbka CNC (3-osiowa i 5-osiowa), anodowanie, malowanie proszkowe i montaż – wszystko we własnym zakresie w trzech bazach produkcyjnych. Skraca czas realizacji i zapewnia pełną identyfikowalność.
Stop o wysokiej wytrzymałości
Kontrolowana zawartość Mg (0,8–1,2%) i Si (0,4–0,8%) zapewnia spójne właściwości mechaniczne. Stan T6 zapewnia równowagę wytrzymałości, odkształcalności i odporności na korozję.
Precyzja i stabilność
Prostoliniowość ≤ 0,5 mm/m, skręt ≤ 0,3 mm/m. Długości niestandardowe z tolerancją cięcia ±0,2 mm. Nadaje się do bardzo precyzyjnego montażu z współpracującymi komponentami.
Inżynieria powierzchni
Przed obróbką odtłuszczoną i pasywowaną. Powłoka anodowa do 25 μm (klasa AA25) zgodnie z MIL-A-8625. Malowanie proszkowe dostępne w kolorach RAL o jednakowej grubości powłoki.
Specyfikacje produktu
| Parametr | Wartość / zakres |
|---|---|
| Stop / Temp | 6061-T6 |
| Grubość ścianki | 2,5 – 6,0 mm (w zależności od serii) |
| Standardowe długości | 6,0 m / 6,5 m (dostępne cięcie na wymiar) |
| Wytrzymałość na rozciąganie (Rm) | ≥ 310 MPa |
| Granica plastyczności (Rp0,2) | ≥ 276 MPa |
| Wydłużenie (A50) | ≥ 10% |
| Twardość (HBW) | ≥ 95 |
| Wykończenie powierzchni | Młyn, przezroczysty/czarny anodowany, malowany proszkowo (RAL) |
| Tolerancja prostoliniowości | ≤ 0,5 mm/m |
| Tolerancja skrętu | ≤ 0,3 mm/m |
Pola aplikacji
Sprzęt przemysłowy
- Ramy maszyn i wsporniki przenośników
- Podstawy tłumiące drgania
- Konstrukcje bramowe i portalowe
Automatyka i robotyka
- Stanowiska robocze robotów i uchwyty efektorów końcowych
- Prowadnice liniowe i wsporniki siłowników
- Osłony zabezpieczające i obramowanie obudowy
Infrastruktura i energia
- Systemy montażu paneli słonecznych
- Regały i regały o dużej wytrzymałości
- Obudowy na wymiar do szaf elektrycznych
Wytyczne dotyczące przetwarzania i montażu
- Zalecany moment gwintowania dla gwintów M8: 18–22 N·m. Do otworów nieprzelotowych należy stosować wkręty samogwintujące, aby zmniejszyć koncentrację naprężeń.
- Do powierzchni anodowanych należy używać środków czyszczących o neutralnym pH (6–8). Unikaj środków kwaśnych lub zasadowych, które mogą uszkodzić powłokę.
- Spawanie: stosować drut elektrodowy ER4043 lub ER5356. Aby przywrócić właściwości T6, wymagana jest obróbka cieplna po spawaniu (PWHT).
- Maksymalna ciągła temperatura pracy: 150°C. Powyżej tego progu następuje redukcja siły.
- Przechowywanie: profile powinny być suche i zakryte. Unikaj bezpośredniego kontaktu z różnymi metalami (miedź, goła stal), aby zapobiec korozji galwanicznej.
Często zadawane pytania
Przy swobodnie podpartej rozpiętości 2,0 m przy równomiernym obciążeniu profil 100×100×5 mm (moduł przekroju 22,4 cm3) wytrzymuje około 1800 kg przy granicy plastyczności (276 MPa). W przypadku obciążeń punktowych w połowie rozpiętości należy zmniejszyć nośność o 50%. Zawsze sprawdzaj obliczenia inżynieryjne dla konkretnej konfiguracji.
Tak. Huishuo obsługuje 3-osiowe i 5-osiowe centra obróbcze CNC do wiercenia, gwintowania, frezowania i pogłębiania. Oferujemy również cięcie profili na dokładne długości z tolerancją ±0,2 mm. Prześlij rysunki 2D/3D do przeglądu procesu.
Wykończenie młyna jest wysyłane w ciągu 7–10 dni. Anodowanie (przezroczysty/czarny) dodaje 3–5 dni; malowanie proszkowe (dowolny RAL) dodaje 5–7 dni. Wszystkie linie do obróbki powierzchni są realizowane we własnym zakresie, co ogranicza opóźnienia w outsourcingu. Minimalna ilość zamówienia dla kolorów niestandardowych: 500 kg.
Do gwintów należy stosować smar przeciwzatarciowy (na bazie niklu lub miedzi) lub wybrać łączniki pokryte PTFE. W przypadku profili anodowanych nałóż suchą warstwę smaru na współpracujące powierzchnie, aby zmniejszyć tarcie i zapobiec przenoszeniu aluminium.