hsau hsau hsau hsau hsau
hsau hsau hsau hsau
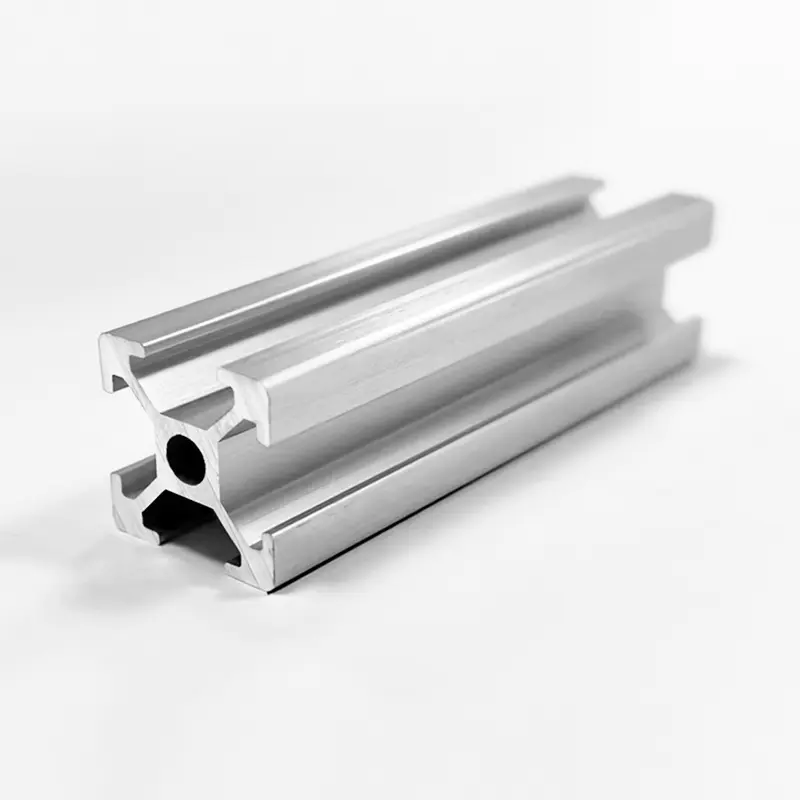
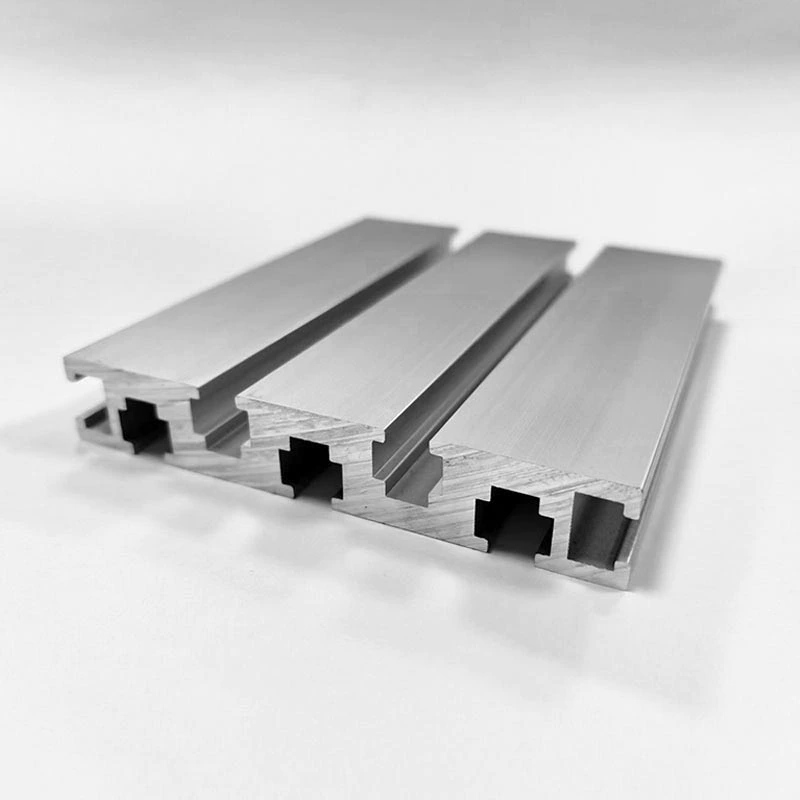
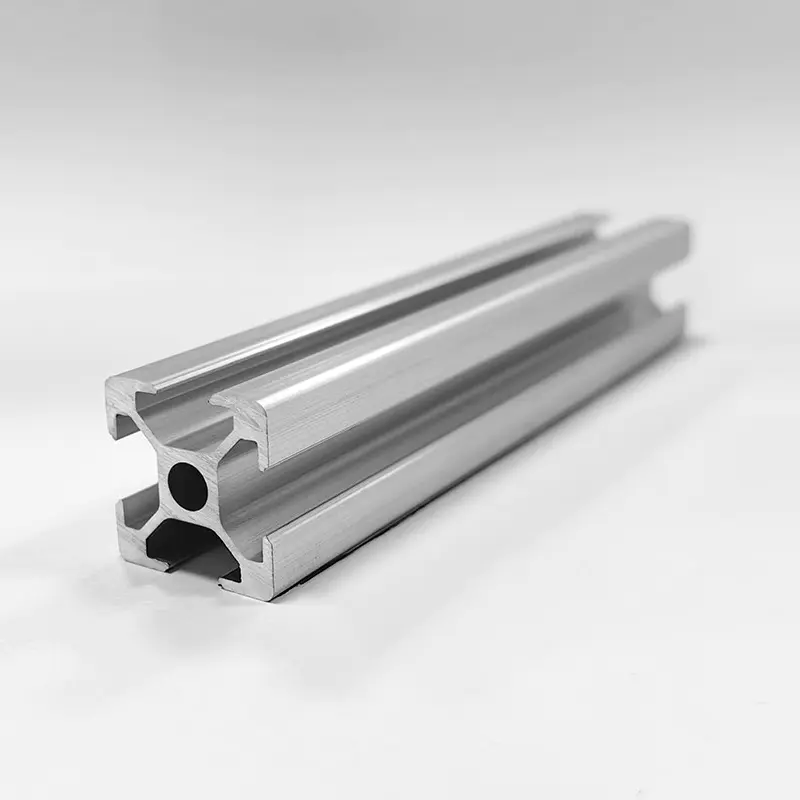
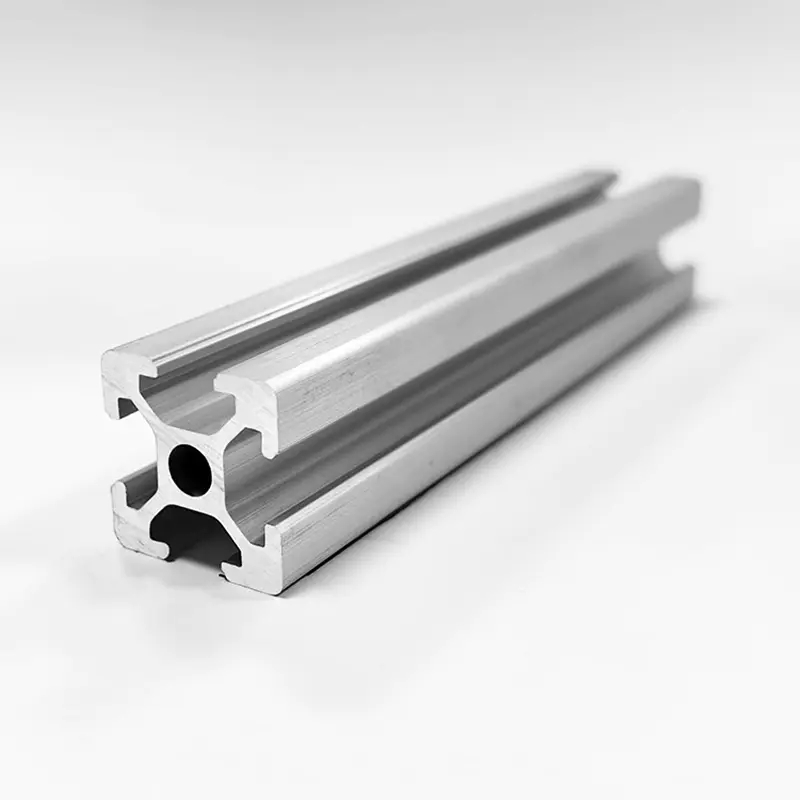
Profile wytłaczane z aluminium stały się podstawowymi elementami nowoczesnej inżynierii, budownictwa, motoryzacji, energetyki odnawialnej i automatyki przemysłowej. Proces wytłaczania polega na przetłaczaniu podgrzanych kęsów stopu aluminium przez ukształtowaną stalową matrycę pod ekstremalnym ciśnieniem hydraulicznym. W wyniku tego procesu powstają profile o ciągłej długości i złożonych, stałych przekrojach, które łączą w sobie lekkość z trwałością konstrukcji.
Dla międzynarodowych nabywców, inżynierów konstrukcyjnych i producentów oryginalnego sprzętu wybór odpowiedniego profilu wytłaczanego z aluminium wymaga oceny kilku krytycznych czynników. Właściwości materiału są podyktowane składem stopu, temperaturą obróbki cieplnej, geometrią przekroju poprzecznego i metodami wykończenia powierzchni. Wybór niewłaściwego gatunku stopu lub oznaczenia stanu może prowadzić do przedwczesnej awarii mechanicznej, degradacji estetycznej, wyższych kosztów produkcji lub niepotrzebnych problemów montażowych.
Ten kompleksowy przewodnik techniczny zawiera dogłębną analizę porównawczą podstawowych architektonicznych i konstrukcyjnych stopów aluminium, ze szczególnym uwzględnieniem stopów 6061, 6063 i 6005A. Analizuje skład chemiczny, wytrzymałość mechaniczną, stany odpuszczania, wydajność obróbki powierzchni i tolerancje projektowe, aby pomóc zespołom zaopatrzeniowym i inżynierom w wyborze optymalnego profilu wytłaczania dla konkretnych wymagań aplikacji.
Wydajność profilu wytłaczanego z aluminium jest zakorzeniona w jego składzie chemicznym. Standardowe profile wytłaczane należą głównie do stopów aluminium serii 6xxx, których głównymi pierwiastkami stopowymi są magnez i krzem. Pierwiastki te tworzą krzemek magnezu (Mg2Si), związek, który sprawia, że stop nadaje się do obróbki cieplnej i reaguje na utwardzanie wydzieleniowe.
Dokładna równowaga magnezu, krzemu, miedzi, chromu i żelaza określa zachowanie podczas przetwarzania, prędkość wytłaczania, odkształcalność i wytrzymałość po starzeniu każdego gatunku stopu.
| Stopień stopu | Krzem (Si) | Żelazo (Fe) | Miedź (Cu) | Mangan (Mn) | Magnez (Mg) | Chrom (Cr) | Cynk (Zn) | Tytan (Ti) | Aluminium (Al) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0,40 - 0,80% | Maks. 0,70% | 0,15 - 0,40% | Maks. 0,15% | 0,80 - 1,20% | 0,04 - 0,35% | Maks. 0,25% | Maks. 0,15% | Równowaga |
| 6063 | 0,20 - 0,60% | Maks. 0,35% | Maks. 0,10% | Maks. 0,10% | 0,45 - 0,90% | Maks. 0,10% | Maks. 0,10% | Maks. 0,10% | Równowaga |
| 6005A | 0,50 - 0,90% | Maks. 0,35% | Maks. 0,30% | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Maks. 0,20% | Maks. 0,10% | Równowaga |
Inżynierowie muszą wybierać stopy aluminium w oparciu o określone kryteria obciążenia mechanicznego, takie jak granica plastyczności przy rozciąganiu, ostateczna wytrzymałość na rozciąganie, wydłużenie i twardość powierzchni.
Zachowanie mechaniczne różni się znacznie w zależności od składu stopu i zastosowanego procesu obróbki cieplnej.
| Parametr właściwości | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Stal konstrukcyjna (odniesienie) |
|---|---|---|---|---|---|
| Maksymalna wytrzymałość na rozciąganie (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Granica plastyczności (przesunięcie 0,2%, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Wydłużenie przy zerwaniu (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Twardość Brinella (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Limit zmęczenia (MPa) | 60 | 69 | 96 | 85 | 180 |
| Moduł sprężystości (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Gęstość (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
Aluminiowe profile wyciskane znaczną część swojej wytrzymałości końcowej uzyskują w wyniku utwardzania wydzieleniowego, znanego również jako sztuczne starzenie. Zrozumienie oznaczeń stanu jest kluczowe przy czytaniu rysunków technicznych i zamawianiu surowych wytłoczek.
| Stan temperamentu | Proces hartowania | Sztuczne starzenie się | Poziom siły | Stabilność wymiarowa | Wydajność gięcia na zimno |
|---|---|---|---|---|---|
| T4 | Szybka woda / wentylator | Brak (wiek naturalny) | Umiarkowane | Umiarkowane | Znakomicie |
| T5 | Wymuszone powietrze/mgła | Tak (standardowy piekarnik) | Średnio-wysoki | Znakomicie | Uczciwe |
| T6 | Intensywne gaszenie wody | Tak (rozszerzony piekarnik) | Maksymalnie | Dobry do sprawiedliwego | Ograniczona |
Wytłaczane profile aluminiowe w naturalny sposób tworzą cienką pasywną warstwę tlenku glinu (o grubości od 5 do 10 nanometrów) pod wpływem tlenu. Jednakże środowiska przemysłowe, morskie, architektoniczne i dekoracyjne wymagają inżynieryjnej obróbki powierzchni w celu zwiększenia odporności na korozję, odporności na zużycie, jednolitości koloru i izolacji elektrycznej.
Anodowanie to proces konwersji elektrochemicznej, który zagęszcza naturalną powłokę tlenku glinu w zintegrowaną, twardą, porowatą warstwę anodową. Profil jako anoda zanurza się w kąpieli elektrolitycznej z kwasem siarkowym i doprowadza się do niego prąd stały.
Malowanie proszkowe polega na natryskiwaniu naładowanego elektrostatycznie suchego, termoutwardzalnego proszku polimerowego na dokładnie przygotowany profil aluminiowy. Następnie profil jest wypalany w piecu utwardzającym w temperaturze 180 do 200 stopni Celsjusza, co powoduje topienie i sieciowanie proszku w ciągłą warstwę ochronną.
Elektroforeza łączy anodowanie z wtórną osadzaną elektrolitycznie powłoką nawierzchniową z żywicy rozpuszczalnej w wodzie. Po standardowym anodowaniu mokry profil zanurza się w zbiorniku z powłoką akrylową lub epoksydową pod napięciem prądu elektrycznego, co powoduje osadzenie jednolitej warstwy polimeru wewnątrz i na porach anodowych przed utwardzaniem cieplnym.
Systemy farb płynnych PVDF, powszechnie określane pod nazwami handlowymi, takimi jak Kynar 500 lub Hylar 5000, wykorzystują technologię żywicy fluoropolimerowej zmieszanej z trwałymi pigmentami ceramicznymi. Stosowane jako system wielowarstwowy (podkład, warstwa kolorowa i opcjonalnie przezroczysta warstwa nawierzchniowa), powłoki PVDF zapewniają wysoką odporność na degradację atmosferyczną.
| Metoda leczenia | Typowa grubość | Odporność na korozję (test mgły solnej) | Stabilność UV i koloru | Zarysowanie i twardość | Preferencje dotyczące podstawowego stopu |
|---|---|---|---|---|---|
| Wyczyść anodowanie | 10 - 25 mikronów | Znakomicie (1,000 hours) | Znakomity | Bardzo wysoki (8-9 Mohsa) | 6063 (Najlepsza przejrzystość) |
| Malowanie proszkowe | 60 - 120 mikronów | Bardzo dobry (1000 - 3000 godzin) | Dobry do wybitnego | Umiarkowane to High | 6063, 6061, 6005A |
| Elektroforeza | 15 - 25 mikronów | Superior (2000 godzin) | Znakomicie | Wysoka (3H - 4H) | 6063 |
| Powłoka PVDF | 30 - 45 mikronów | Wyjątkowy (4000 godzin) | Maksymalnie / Unmatched | Umiarkowane | 6063, 6061, 6005A |
Zaprojektowanie wydajnego profilu wytłaczanego z aluminium wymaga zrozumienia geometrii profilu, rozkładu grubości ścianek, symetrycznego rozłożenia ciężaru i tolerancji produkcyjnych. Właściwa konstrukcja zmniejsza zużycie matrycy, zapobiega zakłóceniom przepływu materiału i minimalizuje koszty produkcji.
Międzynarodowa produkcja profili aluminiowych odbywa się zgodnie ze znormalizowanymi tolerancjami wymiarowymi ustalonymi przez organizacje takie jak ASTM (Amerykańskie Towarzystwo Badań i Materiałów) i EN (Europejski Komitet Normalizacyjny).
Większość przemysłowych profili aluminiowych wymaga obróbki po wytłaczaniu, obejmującej cięcie na precyzyjne długości, wiercenie, frezowanie, gwintowanie, gięcie i łączenie przed montażem w końcowych zespołach.
Profile aluminiowe można łączyć za pomocą łączników mechanicznych, klejenia strukturalnego lub metodami zgrzewania termicznego.
Aby pomóc inżynierom-projektantom i menedżerom ds. zakupów w wyborze optymalnej kombinacji stopu, stanu i wykończenia, poniższa matryca przedstawia zalecane specyfikacje profili dla głównych sektorów przemysłu.
| Sektor aplikacji | Konkretne zastosowanie | Zalecany stop i temperament | Podstawowe wykończenie powierzchni | Kluczowy sterownik inżynieryjny |
|---|---|---|---|---|
| Budynek Architektoniczny | Ramy okienne, drzwi, ściany osłonowe, witryny sklepowe | 6063-T5 / 6063-T6 | Anodowane (15-25um) / Malowanie proszkowe / PVDF | Doskonała estetyka, złożona, pusta geometria, odporność na korozję |
| Energia słoneczna i odnawialna | Ramy do montażu paneli słonecznych, szyny trackerów | 6005A-T6 / 6061-T6 | Przezroczysty anodowany (10-15um) | Wysoki stosunek wytrzymałości do masy, odporność na obciążenie wiatrem, szybki montaż w terenie |
| Motoryzacja i pojazdy elektryczne | Ramy szaf akumulatorowych, belki zderzakowe, relingi dachowe | 6061-T6 / 6005A-T6 | Konwersja bez chromianów / powłoka elektroniczna | Absorpcja energii uderzenia, wysoka granica plastyczności, spawalność |
| Automatyka przemysłowa | Ramy modułowe z rowkiem T, prowadnice przenośników, suwnice zrobotyzowane | 6063-T6 / 6061-T6 | Przezroczysty anodowany | Precyzyjne tolerancje wymiarowe, odporność na zarysowania powierzchni, sztywność konstrukcyjna |
| Elektronika i klimatyzacja | Radiatory LED, obudowy falowników, wymienniki ciepła | 6063-T5 | Anodowane / Elektroforeza | Wysoka przewodność cieplna (1200 W/m K), drobna wytłaczalność cienkowarstwowa |
| Transport i marynarka | Podłogi karoserii samochodów ciężarowych, trapy dla łodzi, ramy wewnętrzne kolei | 6061-T6 / 6005A-T6 | Powłoka proszkowa klasy morskiej / anodowana | Odporność na korozję w środowiskach chlorkowych, dynamiczna wytrzymałość zmęczeniowa |
Główna różnica polega na składzie chemicznym, wytrzymałości i jakości wykończenia powierzchni. 6061 zawiera wyższy poziom magnezu i krzemu, a także dodatek miedzi i chromu. To sprawia, że 6061-T6 jest o około 30 do 40 procent mocniejszy niż 6063-T6, co czyni go idealnym do zastosowań konstrukcyjnych o dużym obciążeniu. Natomiast 6063 ma czystszą kompozycję o niskiej zawartości miedzi, oferującą wyjątkową wytłaczalność w złożone lub cienkościenne kształty i zapewniającą doskonałe anodowane wykończenie powierzchni do zastosowań architektonicznych.
Aluminium 6063 praktycznie nie zawiera miedzi i ma niską zawartość żelaza, dzięki czemu podczas obróbki elektrolitycznej tworzy bardzo jednolitą, przezroczystą, jasną anodową warstwę tlenkową. 6061 zawiera miedź (0,15 do 0,40 procent) i chrom, które tworzą cząstki fazy mikroskładnikowej, które rozpraszają światło, co daje po anodowaniu nieco ciemniejszy, szarawy lub cętkowany wygląd. W przypadku wizualnych elementów architektonicznych 6063 zapewnia doskonałą spójność powierzchni i jasność kolorów.
Oznaczenia stanu hartowanego wskazują obróbkę cieplną i mechaniczną zastosowaną w profilu aluminiowym. Na przykład stan T4 zapewnia umiarkowaną wytrzymałość i wysoką ciągliwość, dzięki czemu nadaje się do profili wymagających gięcia na zimno po wytłaczaniu. Stan T5 wytwarza się poprzez hartowanie powietrzem w prasie wytłaczającej, a następnie sztuczne starzenie, co zapewnia dobrą wytrzymałość i stabilność wymiarową przy minimalnych odkształceniach termicznych. Stan T6 obejmuje agresywne hartowanie w wodzie i przedłużone sztuczne starzenie, uzyskując maksymalną wytrzymałość na rozciąganie i twardość konstrukcji nośnych.
Tak, profile aluminiowe mogą zastąpić stal konstrukcyjną w wielu zastosowaniach nośnych, oferując redukcję masy o około 60 procent. Chociaż aluminium ma mniej więcej jedną trzecią gęstości i modułu sprężystości stali (68,9 GPa w porównaniu z 200 GPa), inżynierowie konstrukcyjni mogą kompensować niższą sztywność, zwiększając głębokość przekroju poprzecznego profilu i optymalizując moment bezwładności przekroju. Aluminium zapewnia również naturalną odporność na korozję, zmniejszając długoterminowe koszty konserwacji związane z ochroną stali przed rdzą.
Wypaczenia i skręcenia wynikają zazwyczaj z nierównomiernej prędkości przepływu metalu przez powierzchnię matrycy do wytłaczania, nierównomiernego chłodzenia w asymetrycznych przekrojach poprzecznych, gdy profil opuszcza matrycę, lub nierównomiernego odprężenia podczas rozciągania. Projektowanie profili o jednakowej grubości ścianki, zrównoważonej symetrii przekroju poprzecznego i odpowiednich promieniach przejściowych pomaga zapewnić równomierny przepływ materiału i równomierne chłodzenie, zachowując wąskie tolerancje prostoliniowości wymiarowej.

Telefon
+86-021-5788 5585
+86-133 8191 2789
Adres
Nr 218, Zhongde Road, miasto Xiaokunshan, dystrykt Songjiang, Szanghaj, Chiny
Media