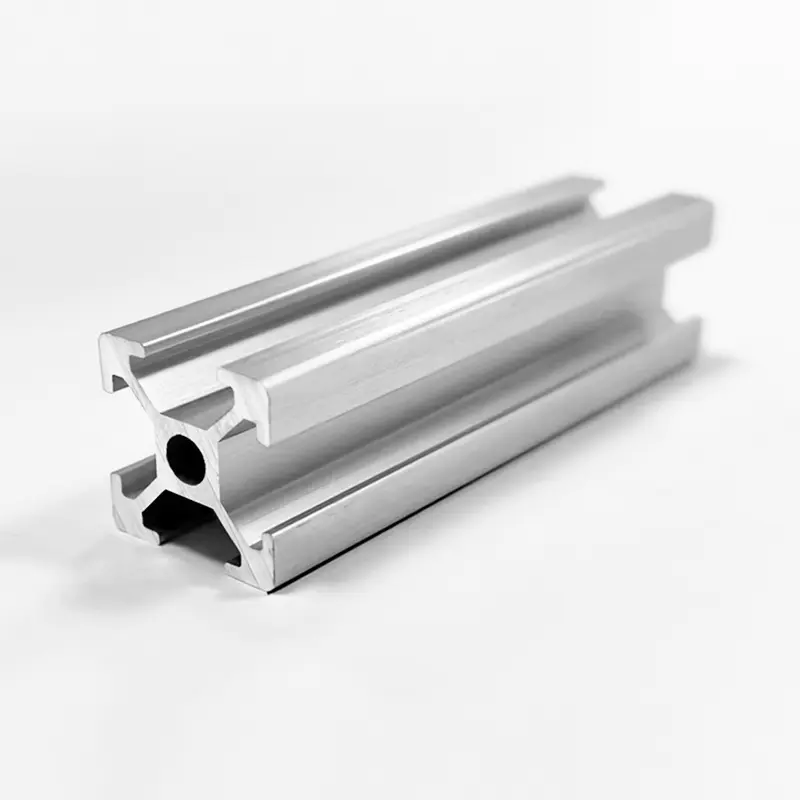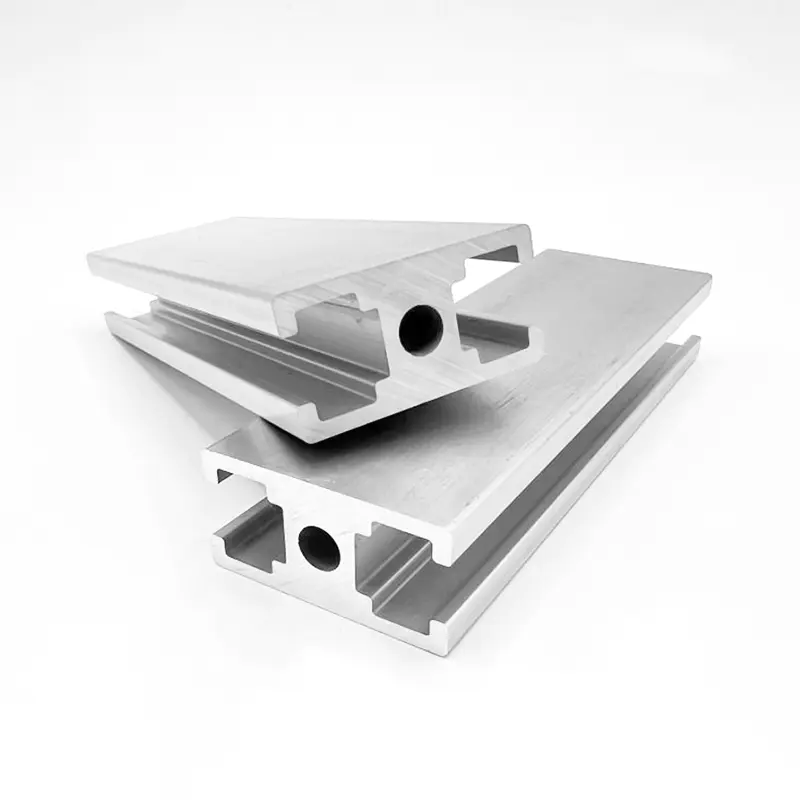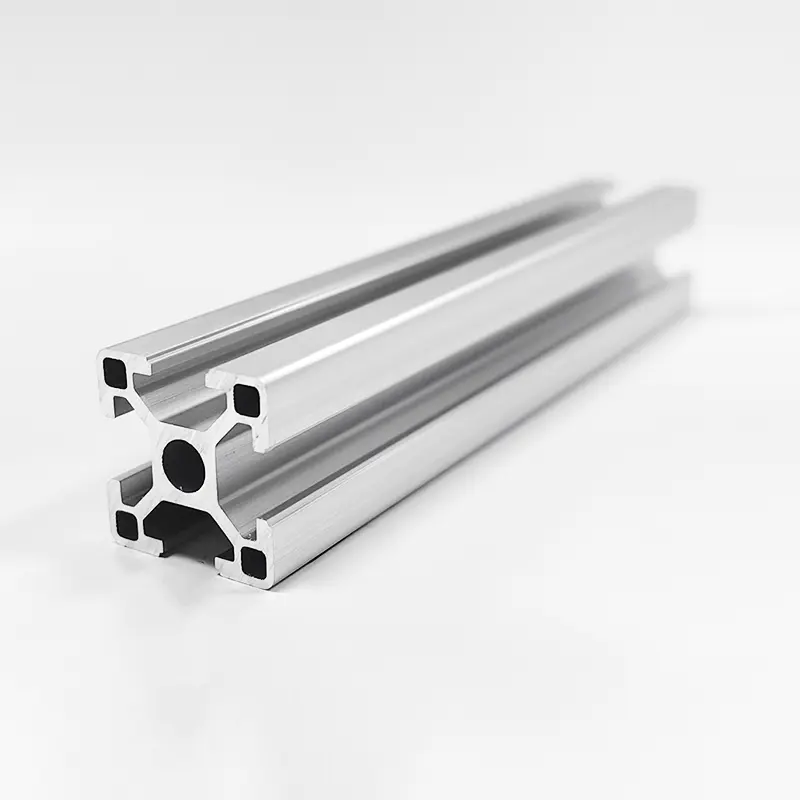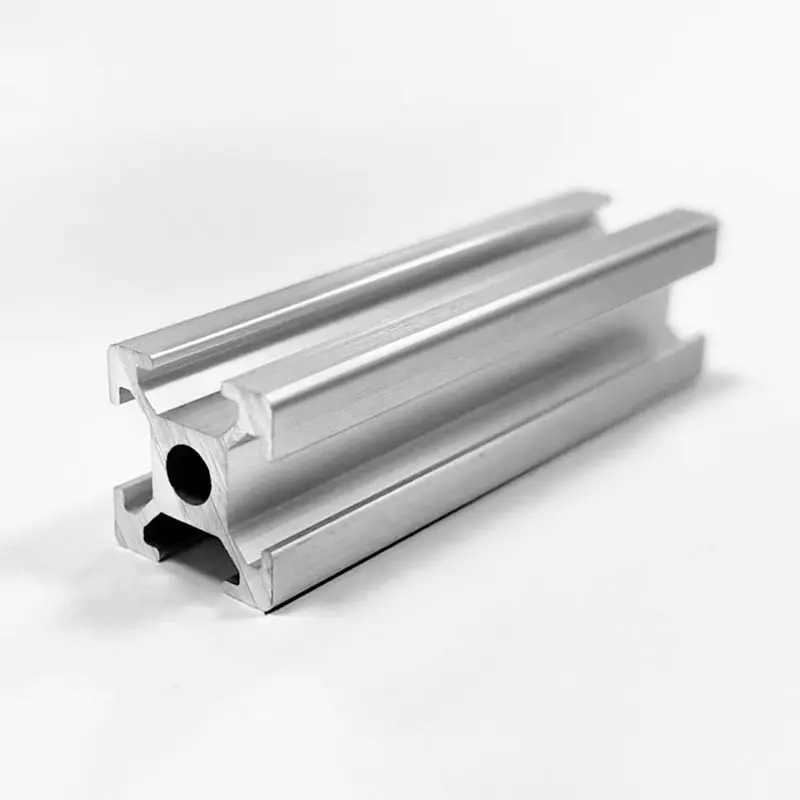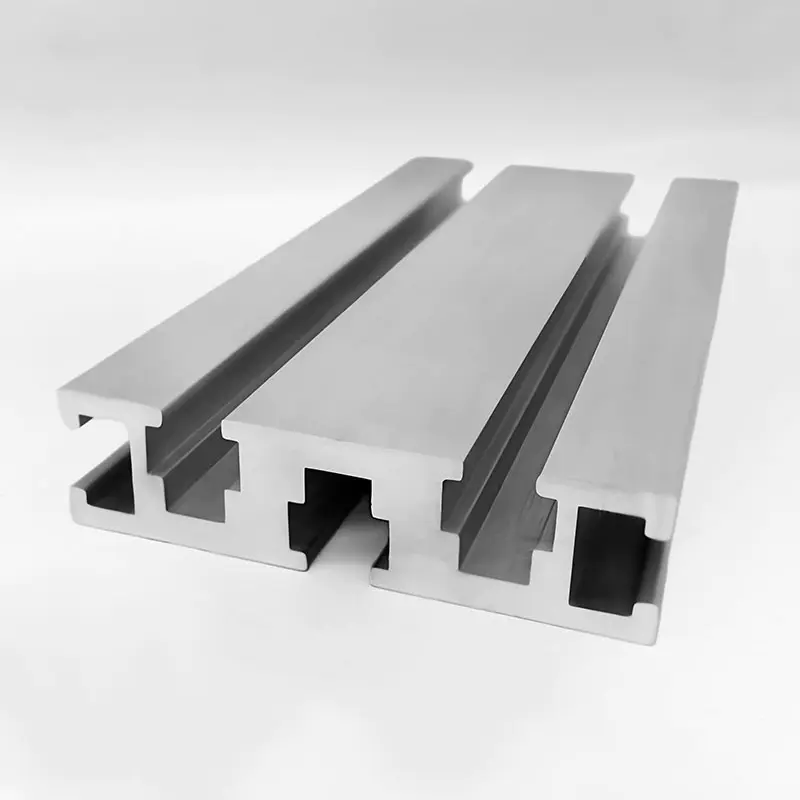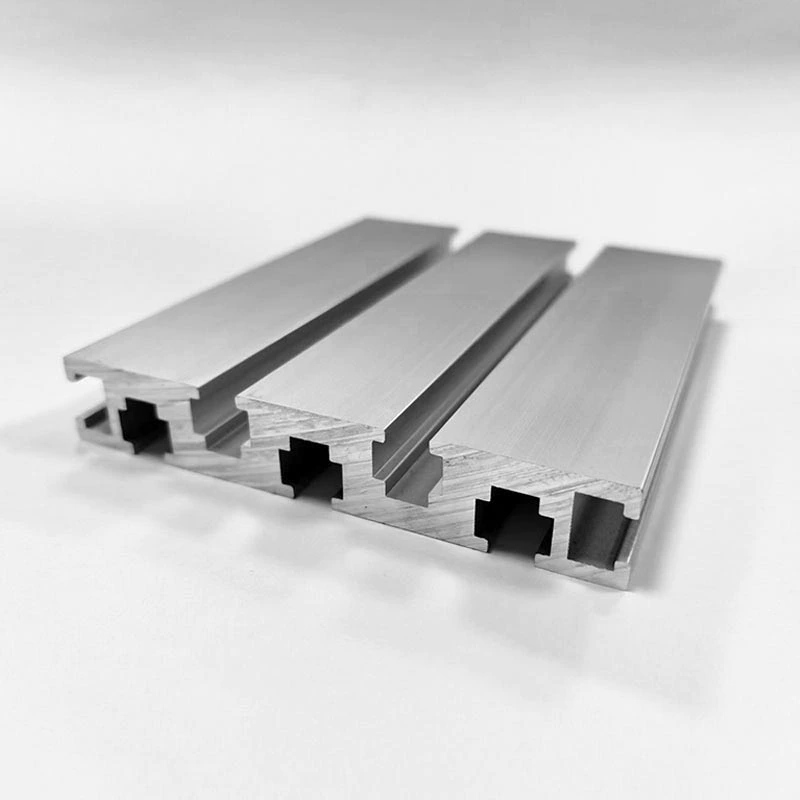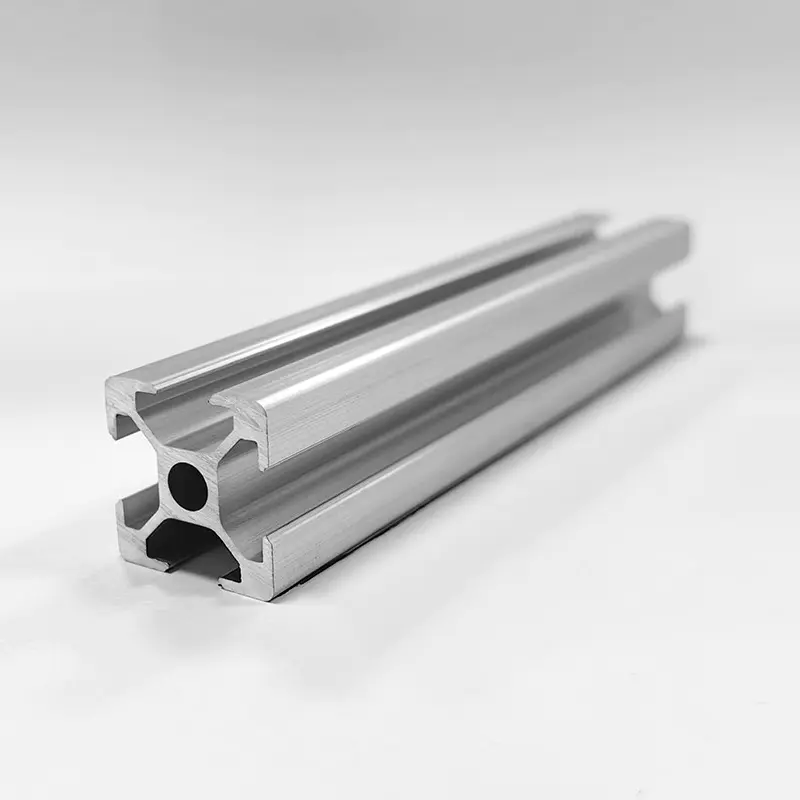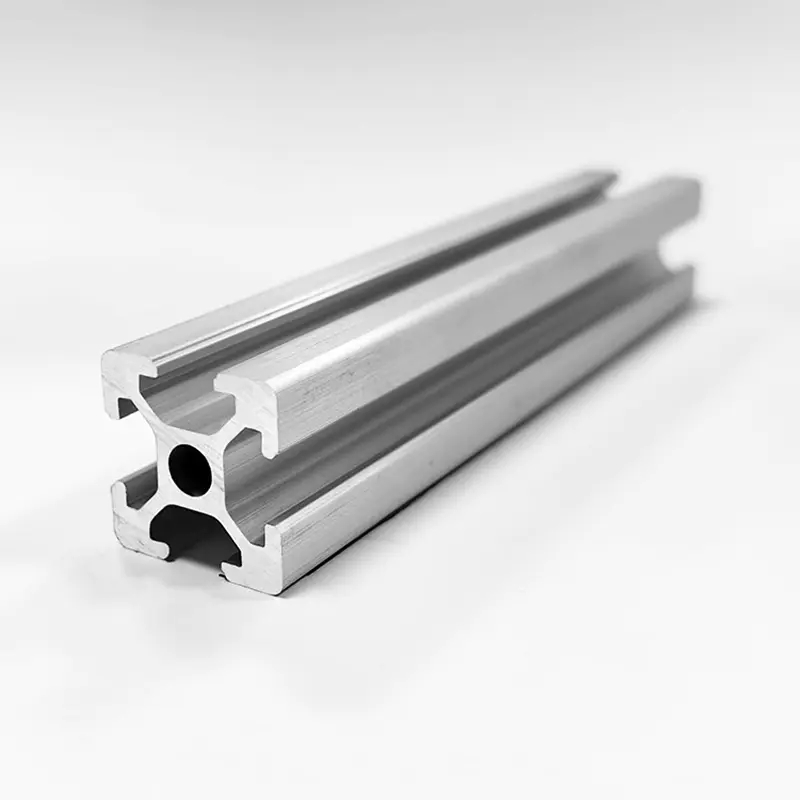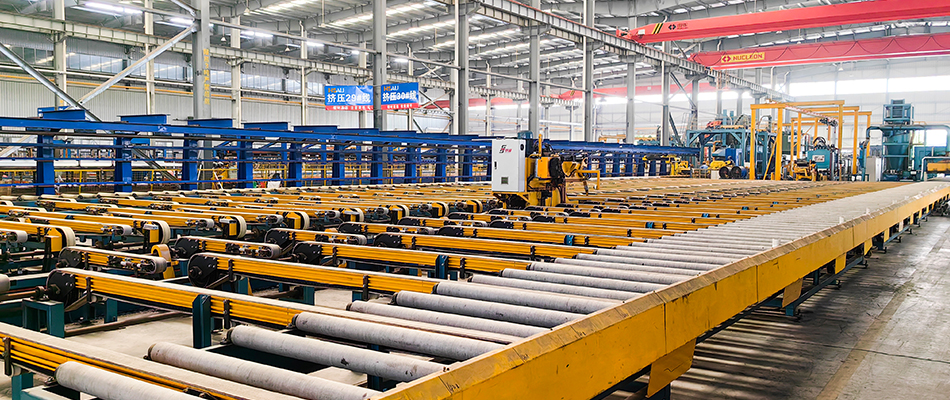
Wytłaczanie profili aluminiowych to proces wieloetapowy i wymagający dużej technologii. Główne kroki są następujące:
- Wstępna obróbka surowca: Kęs aluminiowy poddawany jest homogenizacji w temperaturze 480–520°C przez 4–8 godzin, aby wyeliminować segregację na granicach ziaren i zapewnić spójny przepływ metalu podczas wytłaczania.
- Nagrzewanie: Kęs nagrzewa się do temperatury odkształcenia plastycznego (450–500°C). Matryca wytłaczarska jest również podgrzewana wstępnie do temperatury około 480°C i moczona do temperatury odpowiadającej temperaturze kęsa.
- Formowanie przez wytłaczanie: Podgrzany kęs jest przetłaczany przez otwór matrycy pod wysokim ciśnieniem (15–50 MN) w celu utworzenia profilu o określonym przekroju. Szybkość wytłaczania jest dostosowywana w oparciu o właściwości stopu — na przykład stop aluminium 6063 jest zwykle wytłaczany z szybkością 20–30 m/min.
- Chłodzenie: Świeżo wytłoczony profil jest natychmiast hartowany w trybie online, schładzając się z 500°C do poniżej 200°C w ciągu 60 sekund, aby zapewnić wystarczające wytrącenie fazy wzmacniającej.
- Rozciąganie: Stopień rozciągania 0,5–3% stosuje się za pomocą noszy, aby złagodzić wewnętrzne naprężenia szczątkowe.
- Starzenie: Rozciągnięte profile ładuje się na stojaki materiałowe i przenosi do pieca do starzenia, gdzie utrzymuje się je w temperaturze 200°C przez 2 godziny.
- Obróbka powierzchni: W zależności od wymagań stosuje się obróbkę powierzchni taką jak anodowanie, powlekanie elektroforetyczne lub malowanie proszkowe.
- Kontrola jakości: Gotowe produkty poddawane są kompleksowej kontroli, obejmującej kontrolę wymiarową i badanie właściwości mechanicznych.