hsau hsau hsau hsau hsau
hsau hsau hsau hsau
Aluminium jest najobficiej występującym metalem w skorupie ziemskiej (8,2% masy), jednak nigdy nie występuje w postaci metalicznej: należy go rafinować z rudy boksytu. Znaczenie inżynieryjne zaczyna się od gęstości: 2,70 g/cm3, około jednej trzeciej stali, w połączeniu z samonaprawiającą się warstwą tlenku, która zatrzymuje większość korozji atmosferycznej przed jej rozpoczęciem. Granica plastyczności waha się od 90 MPa dla wyżarzanego czystego metalu do ponad 570 MPa dla ulepszanych cieplnie stopów 7xxx. Właśnie dlatego Właściwości i zastosowanie aluminium podejmować decyzje dotyczące materiałów w zakresie pakowania, transportu, dystrybucji energii elektrycznej i budowy maszyn.
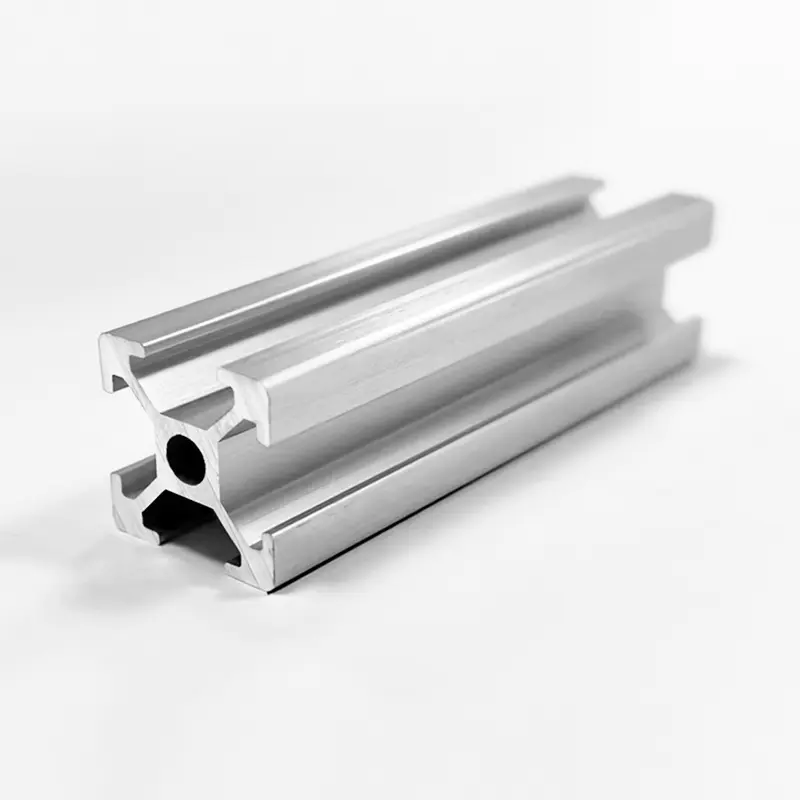
W przypadku odbiorców przemysłowych określenie to odnosi się do profili wytłaczanych: belek z rowkami teowymi serii 6xxx, które przenoszą obciążenia, montują komponenty i budują ramy maszyn. W tym artykule omówiono dane dotyczące właściwości decydujące o wyborze, wpływ gatunku stopu na wydajność oraz miejsca, w których te właściwości pojawiają się w rzeczywistych produktach.
Siedem właściwości regulujących większość zastosowań aluminium w przemyśle to: gęstość, granica plastyczności, moduł sprężystości, odporność na korozję, przewodność cieplna, przewodność elektryczna i współczynnik rozszerzalności cieplnej.
| Własność | Typowa wartość | Wpływ inżynierii |
| Gęstość | 2,60-2,82 g/cm3 | 65% lżejszy od stali; 70% lżejszy od miedzi |
| Siła plastyczności | 90-500 MPa | Ustawia limity obciążenia ramy i rozmiar przekroju |
| Moduł sprężystości | 68-72 GPa | Jedna trzecia sztywności stali; użyj grubszych odcinków |
| Temperatura topnienia | 580-660°C | Ogranicza obsługę w wysokiej temperaturze |
| Przewodność cieplna | 120-235 W/m.K | Radiatory, obudowy LED, oprzyrządowanie do form |
| Przewodność elektryczna | 30-38 MS/m | 52-61% IACS; szyn zbiorczych i parametrów kabli |
| CTE | 21-24 um/m.K | W przypadku dużych rozpiętości potrzebne są złącza dylatacyjne |
Czyste aluminium jest miękkie i plastyczne; wyżarzanie 1100 arkuszy przy około 35 MPa. Stopy konstrukcyjne zmieniają ten obraz. Stan 6061-T6 osiąga granicę plastyczności 276 MPa przy wydłużeniu 8-10%, dlatego ten sam stop służy zarówno do okładzin architektonicznych, jak i ciężkich ram maszyn.
Seria stopów to pierwszy punkt decyzji: 1xxx optymalizuje czystość i przewodność, 5xxx optymalizuje odporność na korozję morską, a 6xxx optymalizuje równowagę wytrzymałości, odporności na korozję i wytłaczalności.
Stopy aluminium do obróbki plastycznej są pogrupowane w serie według głównego pierwiastka stopowego. Praktyczny selektor wygląda następująco:
W rodzinie 6xxx pięć stopów zaspokaja niemal wszystkie potrzeby w zakresie opraw z rowkiem T:
6061-T6 jest domyślnym rozwiązaniem dla przemysłowych systemów rowków T, ponieważ zapewnia czystość obróbki, dobre spawanie z wypełniaczem 4043 lub 5356, anoduje równomiernie i zapewnia wydajność 276 MPa przy niewielkiej premii w porównaniu z 6063. Tam, gdzie anodowanie kosmetyczne ma największe znaczenie, 6063 lub 6060 daje gładsze wykończenie; gdzie złącza spawane dominują w ścieżce obciążenia, 6005A i 6082 są bezpieczniejsze.
Rama wytłaczana w kształcie litery T przekształca właściwości mechaniczne aluminium w konfigurowalne konstrukcje, takie jak podstawy maszyn, obudowy bezpieczeństwa, stacje robocze, wsporniki przenośników i stoły laboratoryjne, montowane za pomocą standardowych elementów złącznych i bez spawania.
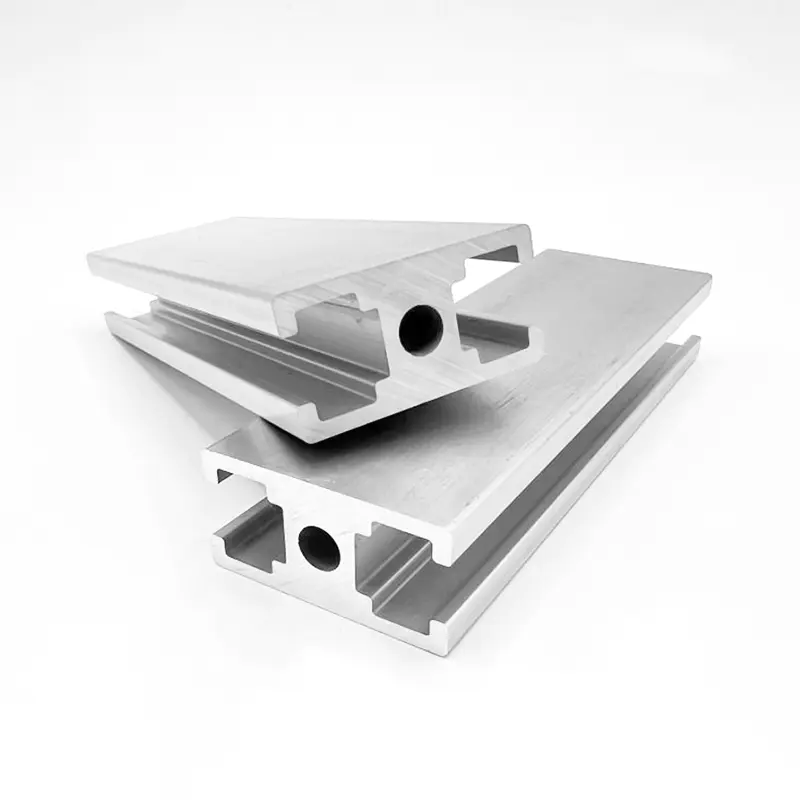
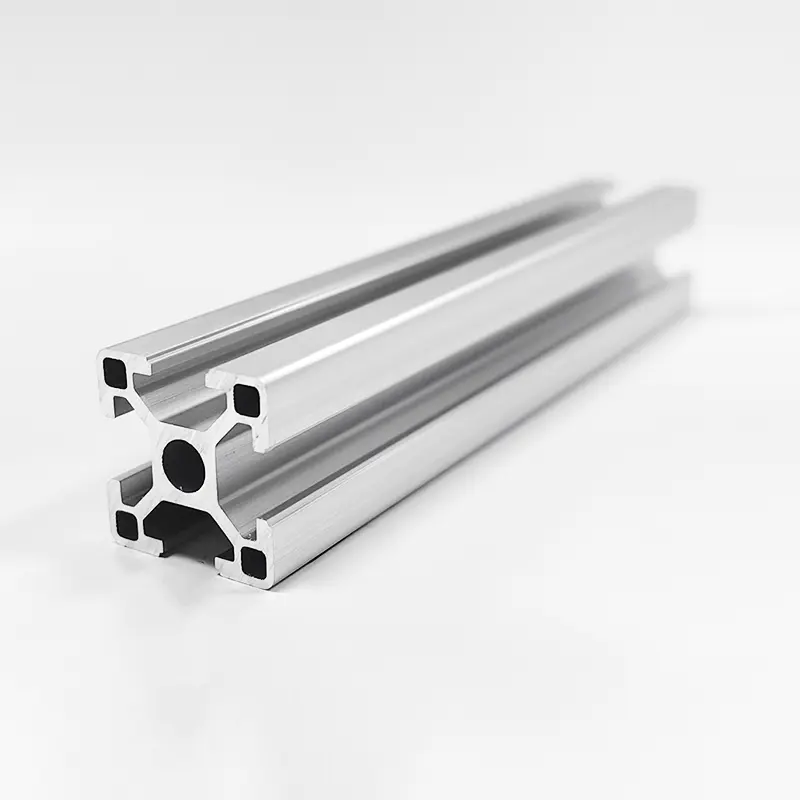
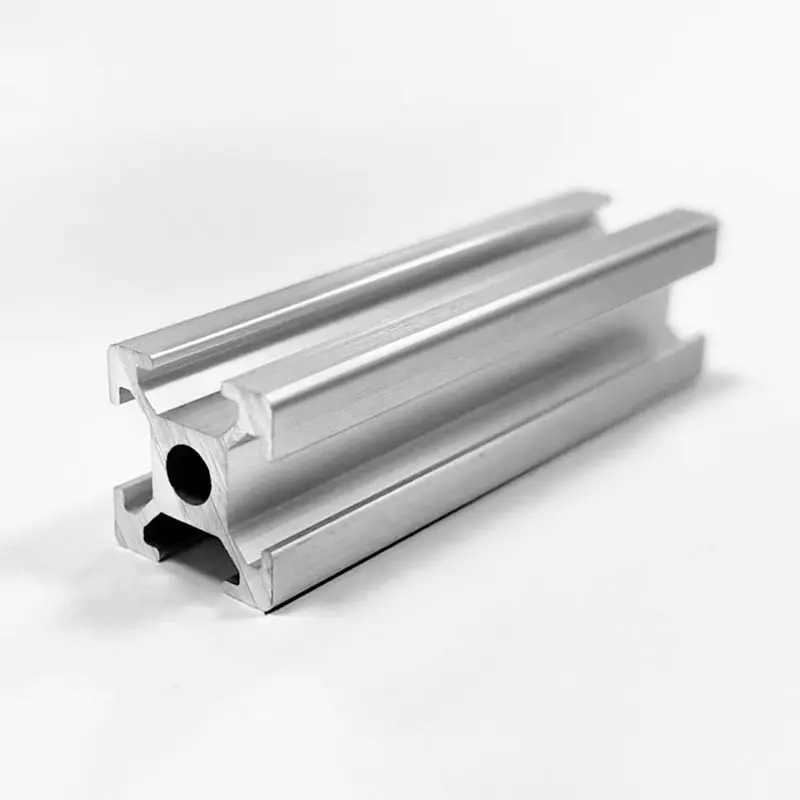
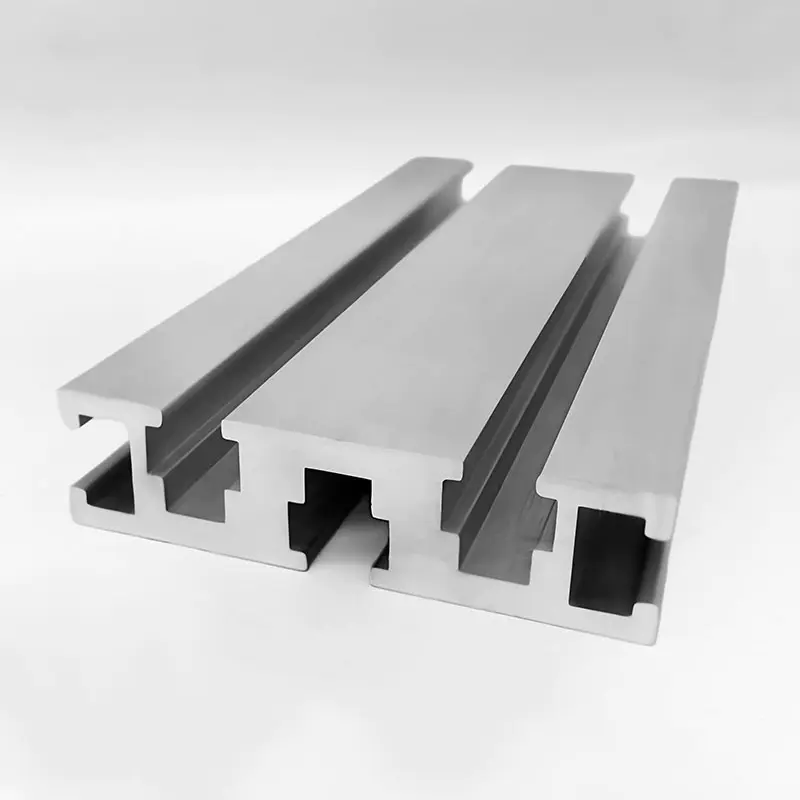
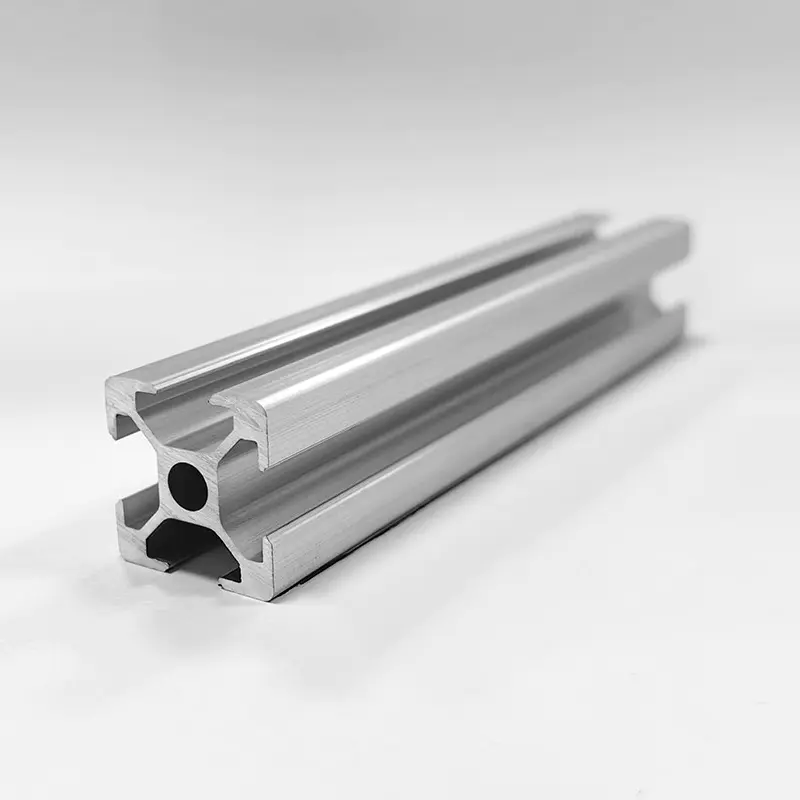
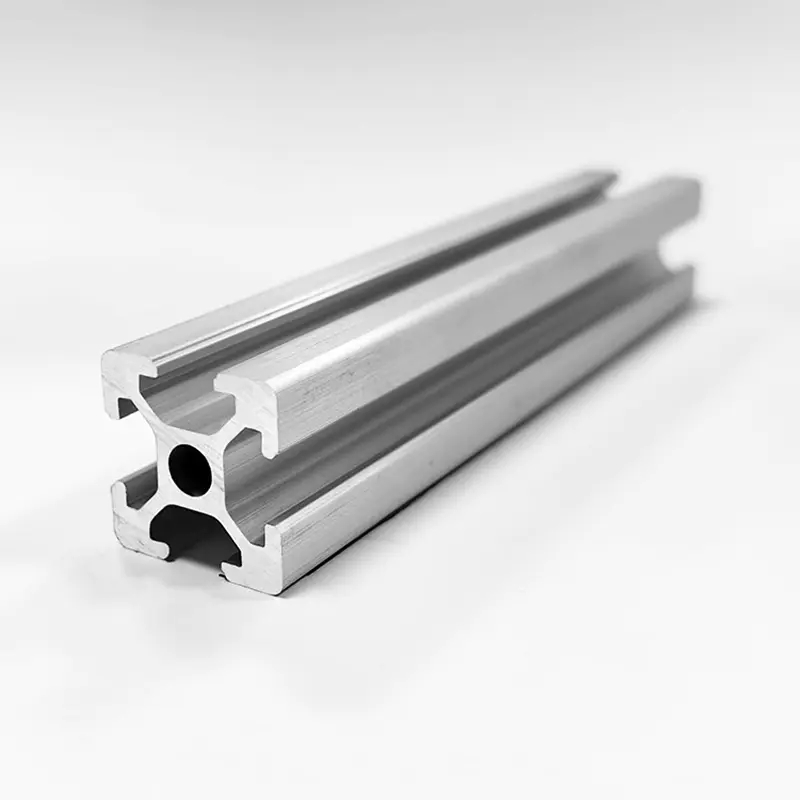
Profil z rowkiem T ma kanały na całej długości, w których mieszczą się nakrętki T, śruby i elementy do montażu panelowego. System ma charakter modułowy: każdy profil jest docinany, nawiercany i łączony za pomocą narożników, klinów i regulowanych nóżek. Największą korzyścią jest możliwość rekonfiguracji: komorę roboczą można zdemontować i odbudować w nowej geometrii przy użyciu tych samych belek.
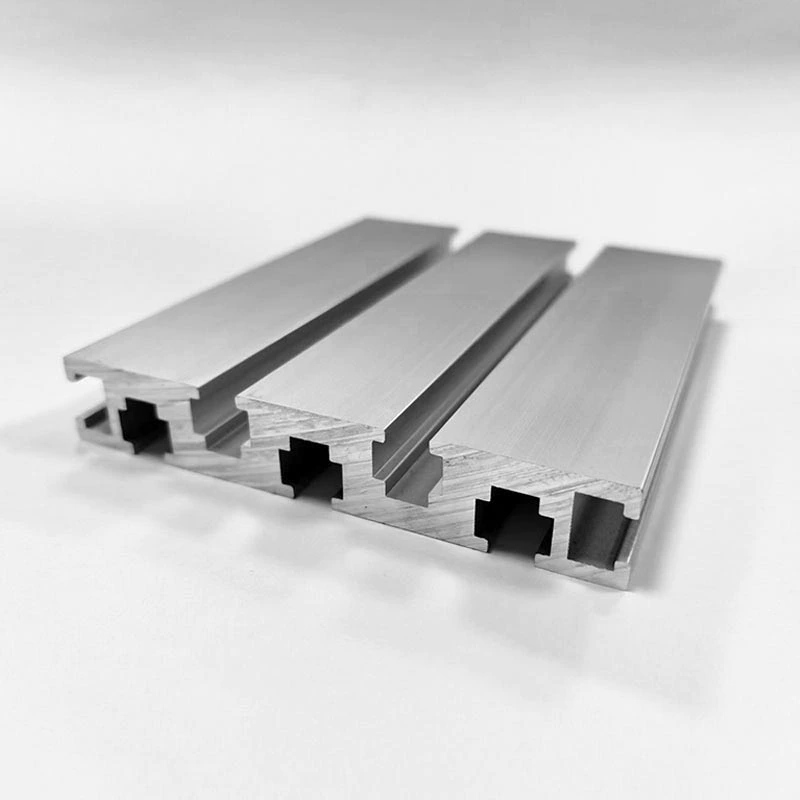
Rozmiary serii obejmują mikroprofile serii 15 do belek o dużej wytrzymałości serii 120. Trzy profile pokrywają większość zapotrzebowania w budowie maszyn:
 2020 Aluminiowy profil z rowkiem T, 20x20mm, 6mm z rowkiem do lekkich ram Ten kompaktowy profil serii 20 łączy w sobie kwadratowy przekrój poprzeczny 20 mm z rowkiem 6 mm i anodyzowanym korpusem 6063-T5. Jego lekka konstrukcja sprawia, że jest to praktyczny wybór do obudów, tablic przyrządów i małych zespołów konstrukcyjnych. Zobacz produkt →
 HS-8-3030A Profil z rowkiem T o wysokiej wytrzymałości 3030 z pogrubioną ścianką 2,0 mm Ten profil aluminiowy 6063-T5 o przekroju 30 mm i ściance o grubości 2,0 mm zapewnia lepszą nośność i stabilność. Standardowy rowek T umożliwia montaż modułowy, dzięki czemu nadaje się do ram ciężkiego sprzętu, osłon zabezpieczających i wsporników automatyki. Zobacz produkt →
 HS-8-4040B Pogrubiony profil z rowkiem T 4040 ze ścianką 2,5 mm do średnio ciężkich ładunków Dzięki kwadratowemu przekrojowi 40 mm i grubości ścianki 2,5 mm profil ten zapewnia dużą odporność na ściskanie i trwałe anodowane wykończenie. Dobrze nadaje się do średnich i ciężkich ram automatyki, ogrodzeń ochronnych i nośnych podpór przenośników. Zobacz produkt →
Producenci profili, tacy jak Shanghai Huishuo Aluminium Industry Technology Co., Ltd., która posiada trzy bazy produkcyjne w Szanghaju, Anhui i Jiangsu, zastosowali pełną gamę Właściwości i zastosowanie aluminium do projektowania profili: pogrubione ścianki do dużych obciążeń, szerokie szczeliny na większy sprzęt, dwukolorowe anodowanie do kosmetycznych zastosowań i wyjątkowo wytrzymałe geometrie do ram automatyki o dużym obciążeniu.
Obróbka powierzchniowa przekształca aluminium z gołego metalu w komponent, który jest odporny na zużycie, izoluje elektrycznie, kontroluje kolor i spełnia wymagania dotyczące kontaktu z żywnością lub pomieszczeń czystych.
Wytłaczane aluminium zawiera naturalną warstwę tlenku o grubości około 2-4 nm. Ta folia wystarczy do użytku w pomieszczeniach zamkniętych, ale środowiska przemysłowe wymagają warstwy inżynieryjnej:
| Leczenie | Grubość warstwy | Kluczowy efekt |
| Anodowanie, typ II | 5-25 um | Twardy tlenek; kolory barwników; izolacja elektryczna |
| Anodowanie twarde, typ III | 25-150 µm | Twardość powierzchniowa 350-500 HV; płyty ścierne, prowadnice |
| Malowanie proszkowe | 60-120 um | Pełna gama kolorystyczna; odporność na uderzenia; ukrywa linie spoin |
| Elektroforeza (ED) | 15-25 um | Jednolity kolor czarny lub srebrny; silna przyczepność; wykończenia samochodowe |
Piaskowanie przed anodowaniem lub powlekaniem usuwa linie matrycy wytłaczarki i tworzy jednolitą matową teksturę, która poprawia przyczepność powłoki i ukrywa różnice na powierzchni. W przypadku ram zewnętrznych malowanie proszkowe z powłoką chromianową lub cyrkonową jest standardową metodą, z 20-letnim okresem użytkowania udokumentowanym na elewacjach budynków.
6063 oferuje gładsze wykończenie anodowane i nieco lepszą wytłaczalność, ale niższą granicę plastyczności (214 MPa w porównaniu z 276 MPa w T6). 6061 jest lepszym wyborem, gdy liczy się wytrzymałość, obrabialność i spawalność, co obejmuje podstawy maszyn, ramy konstrukcyjne i obudowy nośne. W przypadku czysto architektonicznych elementów wykończeniowych i dekoracyjnych 6063 wygrywa pod względem jakości powierzchni.
Profile montuje się za pomocą łączników mechanicznych, dzięki czemu nie ma zniekształceń spawu, strefy wpływu ciepła i nie ma potrzeby prostowania po spawaniu. Typową ramę z rowkami teowymi serii 40 można rozebrać na pojedyncze belki w ciągu około 15 minut i ponownie zmontować w innym układzie. Spawana rama stalowa wymaga cięcia i ponownego spawania w przypadku jakichkolwiek zmian.
Pojedynczy profil 4040 o grubości ścianki 2,5 mm i rozpiętości jednego metra z obciążeniem punktowym w połowie rozpiętości ma wytrzymałość w zakresie 1,5-3 kN przy typowych współczynnikach bezpieczeństwa, w zależności od dokładnego modułu przekroju i warunków końcowych. W przypadku większych obciążeń standardową ścieżką eskalacji są profile serii 45 i 60 o pogrubionych ściankach.
Tak, z odpowiednim wykończeniem. Anodowane profile 6063 lub 6061 wytrzymują dziesięciolecia ekspozycji na zewnątrz w zastosowaniach architektonicznych. W atmosferach przybrzeżnych lub agresywnych chemicznie zalecaną ochronę zapewniają powłoki proszkowe lub twarde anodowane warstwy powyżej 6061-T6; W przypadku odsłonięcia połączeń spawanych preferowany jest 6005A.

Telefon
+86-021-5788 5585
+86-133 8191 2789
Adres
Nr 218, Zhongde Road, miasto Xiaokunshan, dystrykt Songjiang, Szanghaj, Chiny
Media